
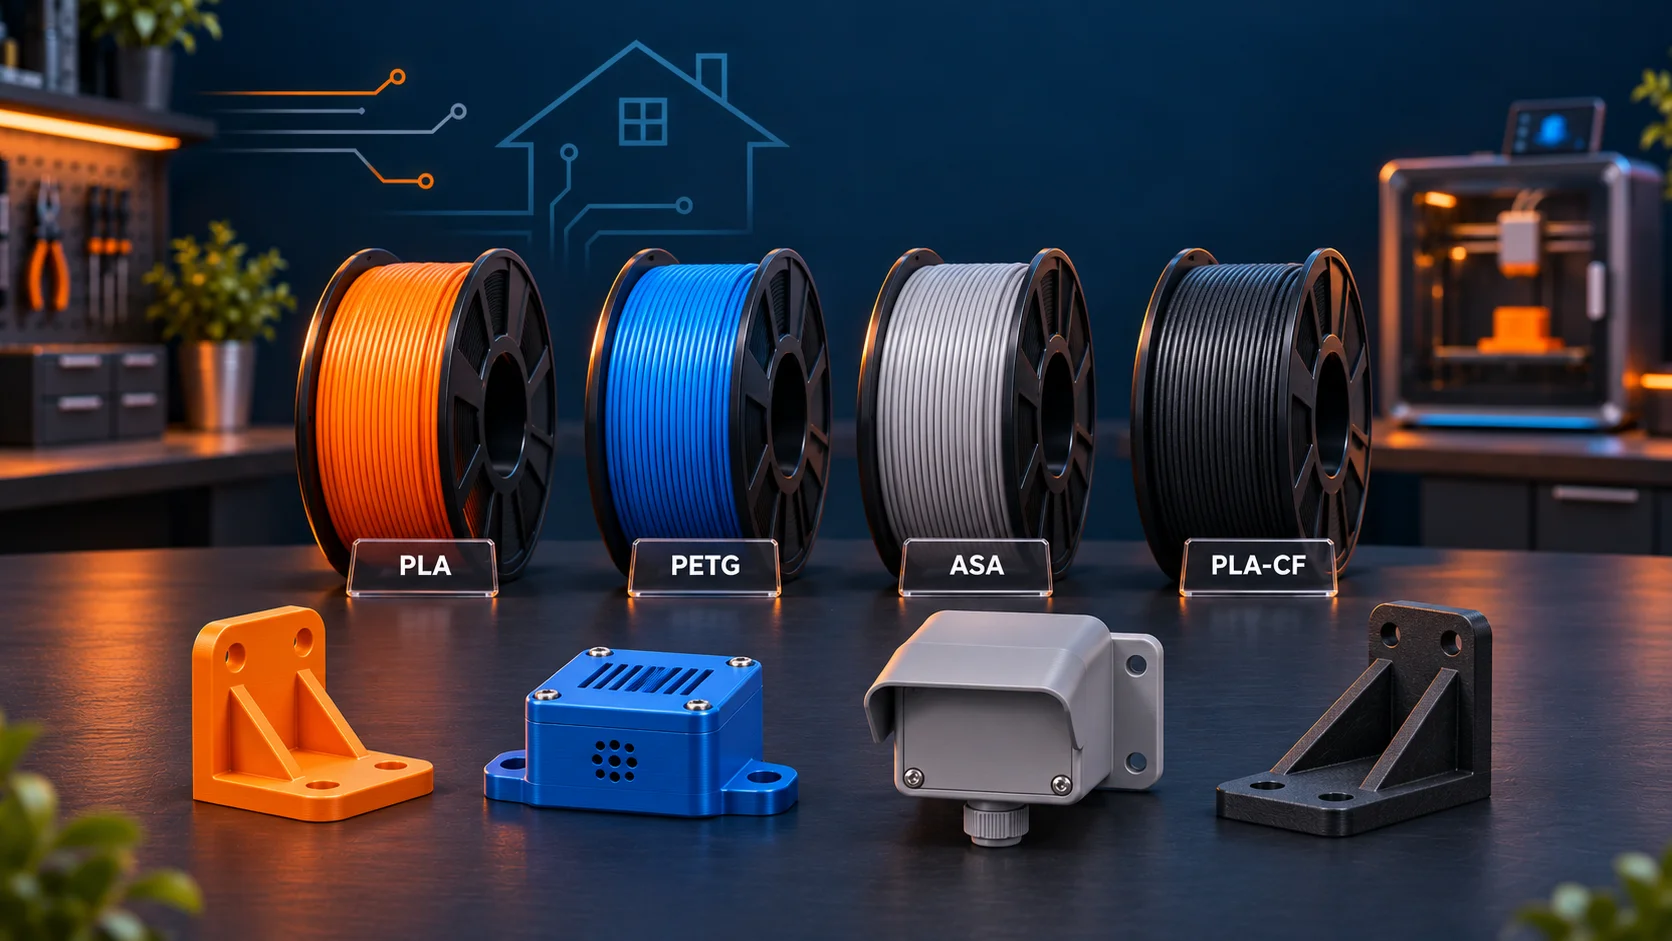
Filament-Arten auf einen Blick
Die Tabelle ist eine Orientierung. Rezeptur, Druckrichtung und Verarbeitung beeinflussen das fertige Teil. Temperaturgrenzen und belastbare Kennwerte stammen aus dem Datenblatt des konkreten Filaments, nicht allein aus der Materialabkürzung.
| Material | Sinnvolle Verwendung | Stärken | Beachten |
|---|---|---|---|
| PLA | Formprototypen, Anschauungsmodelle, Deko und Organizer im Innenraum | Einfacher Einstieg, gute Details, wenig Verzug | Geringe Wärmebeständigkeit; eher spröde |
| PETG | Sensor-Gehäuse, Halterungen und viele funktionale Alltagsteile | Zäh und vergleichsweise unkompliziert zu drucken | Fädenbildung möglich; nicht für jede hohe Temperatur geeignet |
| ASA | Abdeckungen und Halterungen für draussen | Gute UV- und Wärmebeständigkeit | Verzug, anspruchsvollerer Druck; Einhausung und geeignete Lüftung einplanen |
| PLA-CF | Steife Prototypen und Teile mit matter technischer Oberfläche | Fasergefülltes PLA, je nach Mischung steifer | Abrasiv; kein automatischer Ersatz für wärmebeständige Kunststoffe |
| TPU | Flexible Füsse, Puffer, Schutzhüllen und griffige Auflagen | Elastisch und abriebfest | Härtegrad und Filamentführung beeinflussen die Druckbarkeit |
| ABS | Technische Gehäuse und Teile, die nachbearbeitet werden sollen | Zäh und wärmebeständiger als Standard-PLA | Verzug und Emissionen; für Sonne ist ASA oft die passendere Wahl |
| PA / PC | Anspruchsvollere technische Bauteile nach Datenblatt und Erprobung | Je nach Material hohe mechanische oder thermische Belastbarkeit | Hohe Anforderungen an Drucker, Trocknung und Prozess |
PLA: mein Einstieg für Prototypen
PLA eignet sich gut, um Form und Passung zu prüfen: etwa bei einem ersten Gehäuseentwurf, einer Bohrschablone oder einem Organizer. Es lässt sich meist mit wenig Verzug und sauberen Details drucken.
Bei mir entstehen Prototypen überwiegend aus PLA, weil es dafür meine günstigste Materialwahl ist. Für Wärme, dauerhafte Belastung oder Stösse ist Standard-PLA jedoch nicht automatisch geeignet. Ein Teil im aufgeheizten Auto ist ein anderes Einsatzgebiet als ein Modell auf dem Schreibtisch. Materialinfo zu PLA.
PETG: funktionale Teile für den Alltag
PETG ist ein guter Kandidat für viele Halterungen, Sensor-Gehäuse und Werkstattteile. Es ist zäh und verträgt in der Regel mehr Wärme als Standard-PLA, ohne beim Druck so anspruchsvoll wie ASA zu sein.
Feine Fäden zwischen Bauteilen können Nacharbeit nötig machen. Aus „PETG“ folgt auch keine garantierte Dichtigkeit oder Eignung für jede Last: Wandaufbau, Ausrichtung und der konkrete Einsatz zählen mit. Materialinfo zu PETG.
ASA: wenn das Teil nach draussen soll
ASA bietet gute UV- und Wärmebeständigkeit. Typische Kandidaten sind eine Abdeckung im Garten, ein äusseres Sensorgehäuse oder eine Halterung mit regelmässiger Sonneneinstrahlung.
Beim Drucken neigt ASA eher zu Verzug als PLA oder PETG. Eine passende Einhausung und eine geeignete Lüftungs- oder Abluftlösung gehören zur Planung; ein geschlossenes Gehäuse allein beseitigt Emissionen nicht. Die Eignung eines Aussengehäuses hängt zusätzlich von seiner Konstruktion und Abdichtung ab. Materialinfo zu ASA.
PLA-CF: Carbonfasern verändern das Grundmaterial
PLA-CF besteht aus PLA mit beigemischten Carbonfasern. Je nach Mischung entstehen steifere Teile und eine matte Oberfläche. Das kann bei einem steifen Prototyp oder einer sichtbaren technischen Abdeckung interessant sein.
„Carbon“ bedeutet nicht automatisch höhere Bruchfestigkeit, bessere Schichthaftung oder hohe Temperaturfestigkeit. PLA-CF bleibt eine PLA-basierte Mischung und ist kein durchgehend mit Endlosfasern verstärktes Bauteil. Für Wärme und Stossbelastung die konkreten Kennwerte prüfen.
Die Fasern sind abrasiv. Eine geeignete verschleissfeste Düse und der vom Filamenthersteller empfohlene Düsendurchmesser sind deshalb wichtig. Auch der Filamentweg muss dafür geeignet sein. Materialinfo zu fasergefüllten Filamenten.
TPU: wenn sich das Teil biegen soll
TPU ist für flexible Teile interessant: Gerätefüsse, Puffer, Schutzhüllen oder griffige Auflagen. Die Shore-Härte hilft beim Vergleich verschiedener Sorten; nicht jedes TPU fühlt sich gleich weich an.
Weiches Filament ist anspruchsvoller zu fördern. Extruder und Materialzufuhr müssen dazu passen. Eine automatische Mehrmaterialeinheit ist nicht automatisch mit jeder TPU-Sorte kompatibel. Materialinfo zu flexiblen Filamenten.
ABS: ein weiterer technischer Kunststoff
ABS wird für technische Gehäuse und funktionale Teile eingesetzt. Es kann sinnvoll sein, wenn dessen konkrete Eigenschaften oder Nachbearbeitungsmöglichkeiten gefragt sind. Für Aussenanwendungen ist ASA wegen seiner UV-Beständigkeit oft der naheliegendere Kandidat.
Wie bei ASA sind Verzug, die Druckumgebung und Emissionen zu berücksichtigen. ABS ist deshalb kein direkter Ersatz für PLA mit demselben Druckprofil. Herstellerübersicht zu Materialien.
PA und PC: für anspruchsvollere Aufgaben
Polyamid, auch Nylon genannt, wird unter anderem für verschleissbeanspruchte technische Teile verwendet. Polycarbonat ist interessant, wenn höhere Wärme- und mechanische Anforderungen bestehen. Beide Bezeichnungen umfassen unterschiedliche Sorten und Mischungen.
Feuchtigkeit, hohe Verarbeitungstemperaturen, Haftung und Verzug machen diese Materialien anspruchsvoller. PA muss besonders trocken gehalten werden. Dass hier eine Materialgruppe beschrieben wird, bedeutet nicht, dass jede Sorte auf meinem Drucker mit der vorhandenen Ausstattung geeignet ist. Materialinfo zu PA und Materialvergleich inklusive PC.
Vom Einsatzzweck zur Materialwahl
- Form und Passung prüfen: mit PLA beginnen.
- Eine Halterung oder ein Gehäuse im Innenraum: PETG als Ausgangspunkt prüfen.
- Sonne und Wetter: ASA prüfen und das Teil passend für den Aussenbetrieb konstruieren.
- Elastischer Puffer oder Schutz: geeigneten TPU-Härtegrad wählen.
- Matte Optik und Steifigkeit: PLA-CF prüfen; die Anforderungen an Wärme und Bruchverhalten separat bewerten.
- Hohe Temperatur, Verschleiss oder besondere Last: Anforderungen festhalten und Datenblätter vergleichen, statt allein nach einem Materialnamen zu entscheiden.
Diese Auswahlhilfe ist ein Startpunkt. Ein filigraner Haken kann aus demselben Material anders versagen als ein massiver Winkel. Die Belastungsrichtung zu den gedruckten Schichten ist dabei besonders wichtig.
Was vor dem Druck wichtig ist
Filament trocken lagern und bei Bedarf nach Herstellervorgabe trocknen. Düsentemperatur, Druckbett, Bauraum und Druckplatte müssen zur konkreten Sorte passen. Ein passendes Slicerprofil ist ein Ausgangspunkt; es ersetzt die Prüfung am eigenen Drucker nicht.
In meiner Werkstatt verwende ich vor allem PLA für Prototypen sowie PETG, ASA und PLA mit Carbonfasern. Mein aktuelles Gerät und meinen Hintergrund beschreibe ich unter Mein 3D-Druck-Setup.
Links zu den beschriebenen Produkten
Werbung · Partnerlinks: Bei einem Kauf über die Produktlinks in Text, Bildern oder dieser Liste kann ich eine Provision erhalten. Als Amazon-Partner verdiene ich an qualifizierten Verkäufen.
- Anycubic PLA-Filament
- Anycubic PETG-Filament
- Anycubic ASA-Filament
- Anycubic Carbon-Filament – Grundmaterial beim Anbieter prüfen
- Anycubic TPU-Filament
Modellvariante, Lieferumfang und aktuellen Preis bitte beim Händler prüfen.